Ржавые пятна вокруг электрического нагревательного элемента легко списать на проблемы с очисткой. Однако на коммерческой пивоварне повторяющееся изменение цвета вокруг крепежных элементов или опорных прокладок может свидетельствовать о более серьезной проблеме, связанной с совместимостью материалов, химическим составом воды или конструкцией оборудования.
Это различие имеет значение. Иногда с детали из нержавеющей стали можно удалить поверхностные загрязнения, содержащие железо, однако активная коррозия, вызванная использованием неподходящих материалов или несовместимым соединением металлов, может возобновиться даже после очистки поражённого участка.
Для пивоваренных заводов, использующих электрический нагрев в резервуаре для горячей сусла (HLT), варочном котле или других технологических емкостях, выявление причины проблемы гораздо полезнее, чем многократная очистка одного и того же участка. Кроме того, это подчеркивает ряд моментов, которые следует учитывать при выборе электрической варочной установки, особенно если оборудование будет часто эксплуатироваться в сложных производственных условиях.
Что на самом деле означает ржавчина вокруг нагревательного элемента пивоварни?
Первым делом необходимо определить, что накопилось на поверхности и какой компонент пострадал.
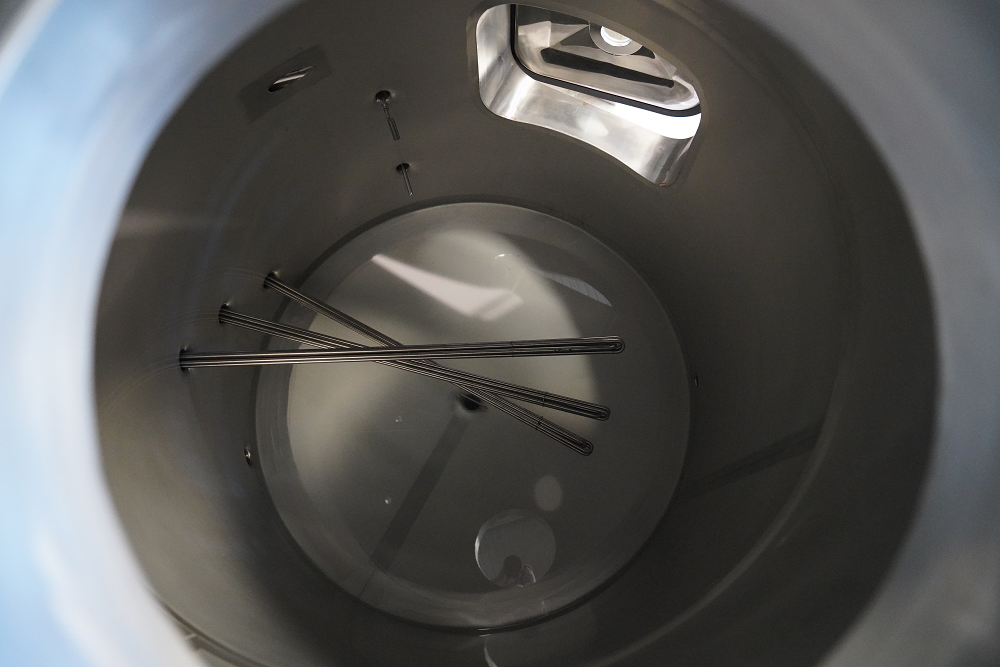
Электронагревательный узел состоит не только из самой нагревательной оболочки. В зависимости от конструкции он может включать монтажные фланцы, прокладки, опорные кронштейны, крепежные элементы, уплотнения и электрические клеммы. Каждый компонент выполняет свою функцию и может быть изготовлен из разных материалов.
Красновато-коричневый налет вокруг прокладки не обязательно означает, что оболочка нагревательного элемента подверглась коррозии. Этот налет может происходить от самой прокладки или другой соседней металлической детали, либо это может быть загрязнение железом на поверхности из нержавеющей стали, которая в остальном находится в исправном состоянии.
Другие отложения на первый взгляд могут выглядеть похожими:
- Оранжевые или красновато-коричневые пятна: могут свидетельствовать о загрязнении свободным железом, попадании ржавчины с другого узла или активной коррозии.
- Белый или меловидный налет: часто возникает из-за отложений минеральных солей, образующихся при нагревании воды.
- Тёмные, затвердевшие отложения: это могут быть прижженные остатки или признаки локального перегрева.
- Точечная коррозия, отслоение или видимая утрата материала: свидетельствует о повреждении, требующем более тщательного осмотра, а не простой очистки поверхности.
Одного лишь внешнего вида недостаточно для установления первопричины. Необходимо учитывать материал, из которого изготовлен узел, местоположение отложений, историю эксплуатации, а также состояние поверхности под налётом.
Почему на пивоваренных заводах происходит коррозия электрических нагревательных элементов?
Несовместимые металлы могут стать причиной коррозии
Одной из возможных причин является гальваническая коррозия.
Когда разнородные металлы соединяются электрически в присутствии проводящей жидкости, один из металлов может подвергаться ускоренной коррозии. Степень выраженности этого явления зависит от используемых материалов, их относительных электрохимических свойств, площади открытых поверхностей и химического состава воды.
В нагревательном узле пивоваренного завода соответствующее сопряжение может находиться между нагревательным элементом, прокладкой, опорными деталями, монтажными элементами или крепежными деталями.
Деталь, которая выглядит ржавой, не обязательно является основным нагревательным элементом. Причиной повторяющихся пятен и износа может быть более дешевая вспомогательная деталь или неподходящее сочетание материалов.
Если подобные следы появляются вокруг одного и того же узла на нескольких нагревательных элементах, следует уделить особое внимание конструкции материала или сборки этого узла.
Правильным решением будет определить состав материалов, а не полагать, что полировка повреждённого участка решит проблему. Если исходный компонент способствует коррозии, может потребоваться замена прокладки на прокладку из совместимого материала.
На поверхности нержавеющей стали может образоваться ржавчина
Нержавеющая сталь устойчива к коррозии благодаря тонкой пассивной пленке с высоким содержанием хрома, защищающей её поверхность. Однако эта защита не делает все детали из нержавеющей стали полностью устойчивыми к коррозии или загрязнению.
Частицы железа, попадающие на поверхность в процессе механической обработки, изготовления, транспортировки или при контакте с инструментами из углеродистой стали, могут привести к её загрязнению. Если эти частицы впоследствии окислятся, могут появиться пятна ржавого цвета, даже если сама нержавеющая сталь не понесла значительной потери материала.
Состояние поверхности также имеет значение. Повреждённые участки, отложения и плохо очищенные границы раздела фаз могут повысить вероятность коррозии в неблагоприятных условиях эксплуатации.
Именно поэтому при разработке технических требований к пивоваренному оборудованию важно уделять особое внимание изготовлению и отделке деталей из нержавеющей стали. Один только класс материала не дает полного представления о ситуации; на срок службы также влияют конструкция деталей, состояние поверхности, очистка и условия эксплуатации.
Жесткая вода и минеральные отложения могут сократить срок службы нагревательного элемента
Химический состав воды играет особенно важную роль в резервуаре для горячего щелока, поскольку вода в нём подвергается многократному нагреву и может оставлять минеральные отложения.
Жесткая вода содержит повышенные концентрации кальция и магния. При благоприятных условиях для осаждения эти минералы могут образовывать накипь на нагревательной поверхности.
Накипь действует как тепловой барьер. Теплообмен становится менее эффективным, в результате чего оболочка нагревательного элемента нагревается сильнее, чем предусмотрено для данного режима работы. Продолжительное накопление накипи может сократить срок службы элемента и повысить вероятность его перегрева или выхода из строя.
Однако образование минерального налёта и коррозия — это не одно и то же. Жесткая вода является распространённой причиной образования налёта, но красноватые пятна вокруг прокладки не следует автоматически связывать с жесткостью воды.
Эффективная оценка учитывает как отложения, так и химический состав воды, включая жёсткость, щелочность, концентрацию хлоридов и, при необходимости, уровень pH.
Очистка воды должна осуществляться в соответствии с требованиями пивоварни к качеству воды и техническими характеристиками оборудования. Сама по себе регулировка pH затора не всегда позволяет скорректировать содержание минеральных веществ в воде, используемой в HLT.
Важное значение имеют тепловая нагрузка и условия эксплуатации
Электрические нагревательные элементы преобразуют электрическую энергию в тепло на поверхности оболочки элемента. Их рабочие характеристики частично зависят от удельной мощности, которая характеризует электрическую мощность, рассеиваемую на единицу площади нагреваемой поверхности.
Если плотность мощности слишком высока для данной области применения или если отложения препятствуют теплообмену, температура поверхности в отдельных местах может повыситься.
Внимания заслуживают и другие условия эксплуатации:
- Недостаточное покрытие жидкостью или работа в сухом режиме
- Недостаточная циркуляция воздуха вокруг нагревательной поверхности
- Месторождения тяжелых минералов
- Неправильное регулирование температуры
- Нагревательные элементы, эксплуатируемые за пределами расчетных границ
Сами по себе эти условия не обязательно объясняют коррозию вокруг прокладки. Однако они могут способствовать преждевременному износу нагревательного элемента, и их следует проанализировать в случае повторяющихся неисправностей нагревательного элемента.
Для промышленной варной установки мощность нагревателя следует выбирать с учетом рабочего объема чана, необходимого времени нагрева, схемы циркуляции и технологической нагрузки, а не исходя исключительно из номинальной электрической мощности.
Чистящие средства и абразивные инструменты могут только усугубить ситуацию
Метод очистки, позволяющий удалить видимую ржавчину, может также повредить поверхность или не устранить первопричину проблемы.
Агрессивные абразивы, щетки из углеродистой стали, несовместимые химические вещества и плохо контролируемые кислотные обработки могут повредить поверхности или привести к появлению дополнительных загрязнений. Остатки чистящих средств, содержащих хлориды, также могут оказывать пагубное воздействие на нержавеющую сталь в определенных условиях.
Правильный способ очистки зависит от материала, типа загрязнения и рекомендаций производителя.
Минеральные отложения требуют иного подхода к устранению, чем загрязнения железом. Ни то, ни другое не следует путать с точечной коррозией или фактической потерей материала. Применение более сильного химического средства только потому, что пятна вновь появились, не заменяет выявления причины проблемы.
Как проверить корродированный нагревательный элемент
Прежде чем принимать решение о том, можно ли очистить элемент и вернуть его в эксплуатацию, необходимо определить состояние всего узла в целом.
Начните с обеспечения электробезопасности и технологической безопасности. Отключите оборудование от источника питания, выполните процедуру блокировки и маркировки, предусмотренную на объекте, убедитесь в отсутствии напряжения, дайте резервуару остыть и, при необходимости, слейте из него жидкость. Осмотр и электрические испытания должны проводиться персоналом, имеющим соответствующую квалификацию.
Затем осмотрите пораженный участок.
Проверьте, где начинается коррозия
Определите, сосредоточено ли окрашивание на нагревательной оболочке, прокладке, монтажном фланце, крепежных элементах или в месте соединения двух компонентов.
Повторяющиеся отложения вокруг одного из соединительных элементов могут свидетельствовать о проблеме, связанной с материалом или наличием щелей. В свою очередь, изменение цвета, распространяющееся по нагреваемой поверхности, может указывать на загрязнение или отложения, связанные с качеством воды и условиями эксплуатации.
Определите материалы
Ознакомьтесь с документацией по оборудованию, чтобы определить, какой материал предусмотрен для нагревательной оболочки и сопутствующих деталей.
Не следует полагать, что прокладка изготовлена из нержавеющей стали только потому, что она установлена рядом с нагревательным элементом из нержавеющей стали. Если невозможно определить материал, из которого изготовлена прокладка, перед тем как принять решение о её очистке или замене, обратитесь к производителю оборудования.
Обратите внимание на наличие механических повреждений
После удаления рыхлых отложений с помощью утвержденного метода осмотрите поверхность на наличие ямок, трещин, отслоений, деформаций или потери металла.
Деталь со значительными следами точечной коррозии или поврежденными уплотняющими поверхностями может оказаться непригодной для дальнейшей эксплуатации. Особое внимание следует уделять коррозии вблизи электрических клемм, поскольку влага или износ материала могут поставить под угрозу электробезопасность.
Сравните оба нагревательных элемента
Если у нескольких элементов наблюдается схожая закономерность, сначала выясните общие причины, а уже потом заменяйте их по одному.
К ним относятся материал прокладки, конструкция узла, качество поступающей воды, порядок очистки, рабочая температура и срок службы.
Наличие общей закономерности не доказывает наличия общей первопричины, но служит веским поводом для пересмотра системы в целом.
Можно ли удалить ржавчину и провести пассивацию поверхности?
Иногда. Ответ зависит от того, речь идет о загрязнении поверхности или о настоящей коррозии.
Если на детали из нержавеющей стали, которая в остальном находится в исправном состоянии, имеются поверхностные пятна от железа, то после надлежащей очистки и последующей соответствующей пассивации можно восстановить чистую, устойчивую к коррозии поверхность.
Пассивация — это не просто другое название очистки. Это контролируемая обработка, направленная на формирование защитной пассивной пленки на химически чистой поверхности из нержавеющей стали. К общепринятым методам пассивации относятся обработки на основе лимонной и азотной кислот, причем выбор метода зависит от материала и области применения. Тщательное промывание и надлежащая проверка являются неотъемлемой частью этой процедуры.
К числу важных ограничений относятся:
- Пассивация не способна восстановить металл, утраченный в результате точечной коррозии или общей коррозии.
- Это не устранит гальваническую коррозию, вызванную несоответствующим сочетанием материалов.
- Это не может компенсировать постоянное образование накипи или условия эксплуатации, при которых нагревательный элемент подвергается постоянному повреждению.
- Его не следует применять без разбора к смонтированному отопительному агрегату, содержащему компоненты с различными требованиями к материалам и химической совместимости.
В отношении пивоваренного оборудования следует соблюдать инструкции производителя нагревательных элементов по очистке и пассивации. Если материал, из которого изготовлен соответствующий компонент, неизвестен, перед применением кислоты или других химических средств необходимо уточнить его технические характеристики.
При необходимости заменяйте поврежденные детали, а не рассматривайте внешний вид как единственный критерий приемлемости.
Как предотвратить коррозию нагревательного элемента в электрической варке
Наиболее эффективные меры профилактики начинаются с выбора технических характеристик оборудования и продолжаются на этапах эксплуатации и технического обслуживания.
Укажите совместимые материалы для всех узлов сборки
Оболочка нагревательного элемента — лишь одна из частей узла, контактирующего с жидкостью. Распорки, крепежные детали, соединительные элементы и другие открытые компоненты также должны быть приспособлены к фактической температуре, химическому составу воды и режиму очистки.
При выборе материала следует учитывать конструкцию в целом, включая места соединений, где могут соприкасаться металлы разных видов.
При монтаже пивоваренного оборудования не следует использовать непроверенное оборудование или покрытия только потому, что они дешевы или легко доступны. Компоненты, подвергающиеся воздействию горячей технологической воды или моющих растворов, должны быть пригодны для эксплуатации в таких условиях.
Выберите правильную удельную мощность
Нагревательный элемент с подходящей плотностью мощности позволяет снизить чрезмерное нагревание оболочки и повысить устойчивость к условиям эксплуатации в конкретной области применения.
Подходящее значение зависит от теплоносителя, циркуляции жидкости, вероятности образования накипи, требуемой скорости нагрева и геометрии нагревательного элемента.
Элементы с низкой удельной мощностью часто рассматриваются в тех случаях, когда из-за качества воды и образования отложений возникает проблема перегрева поверхности. Окончательный выбор все же должен соответствовать расчетным пределам производителя и производственным требованиям пивоваренного завода.
Контроль качества воды
Анализ воды обеспечивает более надёжную основу для планирования технического обслуживания, чем предположения, основанные исключительно на местоположении.
Если образование минерального налёта является постоянной проблемой, пивоваренное предприятие может совместно с поставщиком оборудования или специалистом по водоподготовке пересмотреть свою стратегию водоподготовки, периодичность очистки и выбор фильтрующих элементов.
Если есть подозрения на коррозию, следует проанализировать общий химический состав, а не сосредотачиваться исключительно на показателях твёрдости. В зависимости от конкретной установки важную роль могут играть наличие хлоридов, неподходящий уровень pH, несовместимые металлы и остатки чистящих химикатов.
Следите за чистотой нагревательных поверхностей
Налет следует удалять до того, как его станет трудно очистить или он начнет существенно препятствовать теплообмену.
В рамках практической программы технического обслуживания фиксируются состояние нагревательных элементов, тип обнаруженных отложений, применяемые методы очистки, а также любые повторяющиеся участки изменения цвета. Сравнение результатов проверок, проводимых на протяжении времени, помогает отличить случайные поверхностные пятна от прогрессирующего износа.
Чистящие инструменты и химические средства должны быть совместимы с указанным материалом. Следует избегать использования металлических инструментов, которые могут привести к попаданию железа на поверхности из нержавеющей стали.
Сделайте проверку и замену простыми
Нагревательные элементы являются эксплуатационными узлами. Их конструкция должна обеспечивать возможность безопасного осмотра, демонтажа и замены без ненужного разборки сосуда.
Пивоваренное предприятие, эксплуатирующее важную для производства электрическую варную установку, должно также разработать соответствующую политику в отношении запасных частей. Наличие совместимого запасного элемента позволяет сократить время простоя, особенно в тех случаях, когда сроки поставки затягиваются.
Повторяющаяся коррозия должна стать поводом для пересмотра исходных технических требований, а не для многократной замены на аналогичный узел.
Что следует учитывать при выборе системы электрического отопления для коммерческой пивоварни
Для пивоваренного завода, планирующего установку нового электрического варочного цеха, выбор материала нагревательных элементов и их срок службы должны быть включены в первоначальные технические требования.
Необходимо комплексно рассмотреть ряд факторов.
Функции емкости. Резервуар для горячей жидкости и варочный котёл выполняют разные технологические задачи. Требования к нагреву должны учитывать, предназначена ли емкость для подготовки горячей воды, нагрева сусла или поддержания определённой технологической температуры.
Нагревательная мощность. Мощность нагревательного элемента должна обеспечивать соблюдение запланированного времени нагрева и производственного графика, при этом не выходя за пределы допустимой нагрузки на электросеть.
Нагрузка на поверхность элемента. Плотность мощности, циркуляция, качество воды и образование отложений влияют на условия эксплуатации нагреваемой поверхности.
Материалы и возможность очистки. Корпус, крепежные детали, уплотнения и другие компоненты, контактирующие с жидкостью, должны подбираться с учетом реальных условий эксплуатации и быть сконструированы таким образом, чтобы обеспечить возможность их практического осмотра и очистки.
Системы управления и защиты. Регулирование температуры, а также соответствующие системы защиты от неисправностей в электрооборудовании и от низкого уровня жидкости способствуют работе оборудования в пределах предусмотренных эксплуатационных параметров. Компоненты системы управления должны иметь надлежащие технические характеристики и быть правильно установлены.
Доступ для технического обслуживания. Оператор должен иметь возможность проводить осмотр и замену эксплуатационных узлов, не превращая плановое техническое обслуживание в значительное прерывание производственного процесса.
Эти детали могут показаться незначительными по сравнению с общей производительностью варочного цеха, но они могут оказать непосредственное влияние на надежность оборудования в течение многих лет эксплуатации.
Решения компании «Tiantai Electric» для пивоваренных заводов
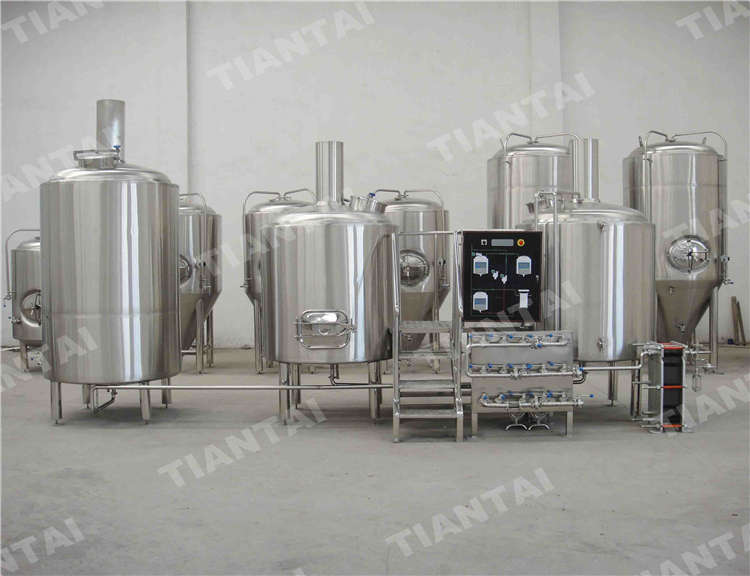
Компания Tiantai поставляет электрические пивоваренные системы, в которых используются погружные нагревательные элементы для таких процессов, как приготовление горячей воды и варка сусла. Конфигурации электрических варочных установок могут включать панели управления температурой, позволяющие регулировать мощность нагрева и обеспечивать повторяемость пивоваренных операций.
При реализации коммерческого проекта выбор отопительного оборудования должен осуществляться с учетом вместимости резервуара, необходимого времени нагрева, доступной мощности электросети, схемы регулирования температуры, характеристик воды и требований к техническому обслуживанию.
Внимания заслуживает также узел нагревательного элемента. На его долговечность влияют такие факторы, как характеристики материала, крепежные детали, плотность мощности, доступность и совместимость с запланированным режимом очистки.
Подход компании «Тяньтай» к проектированию электрических варочных установок заключается в том, чтобы адаптировать схему нагрева к предполагаемому производственному процессу и требованиям к оборудованию. Пивоварням, рассматривающим возможность установки нового оборудования или замены устаревшей электрической варочной системы, следует уточнить эти детали ещё на этапе проектирования, а не после появления следов коррозии или неоднократных отказов нагревательных элементов.